Eine LED-Panelleuchte entsteht nicht in einem einzigen Arbeitsgang. Die fertige Leuchte vereint eine LED-Platine, optische Schichten oder Linsen, einen Rahmen oder ein Gehäuse, einen Treiber, Verdrahtung, Steckverbinder und Montageteile. Bei der Fertigung müssen diese Elemente mit dem freigegebenen Design übereinstimmen, während elektrische Sicherheit, Lichtverteilung, Farbe, thermisches Verhalten und mechanische Passung kontrolliert werden.
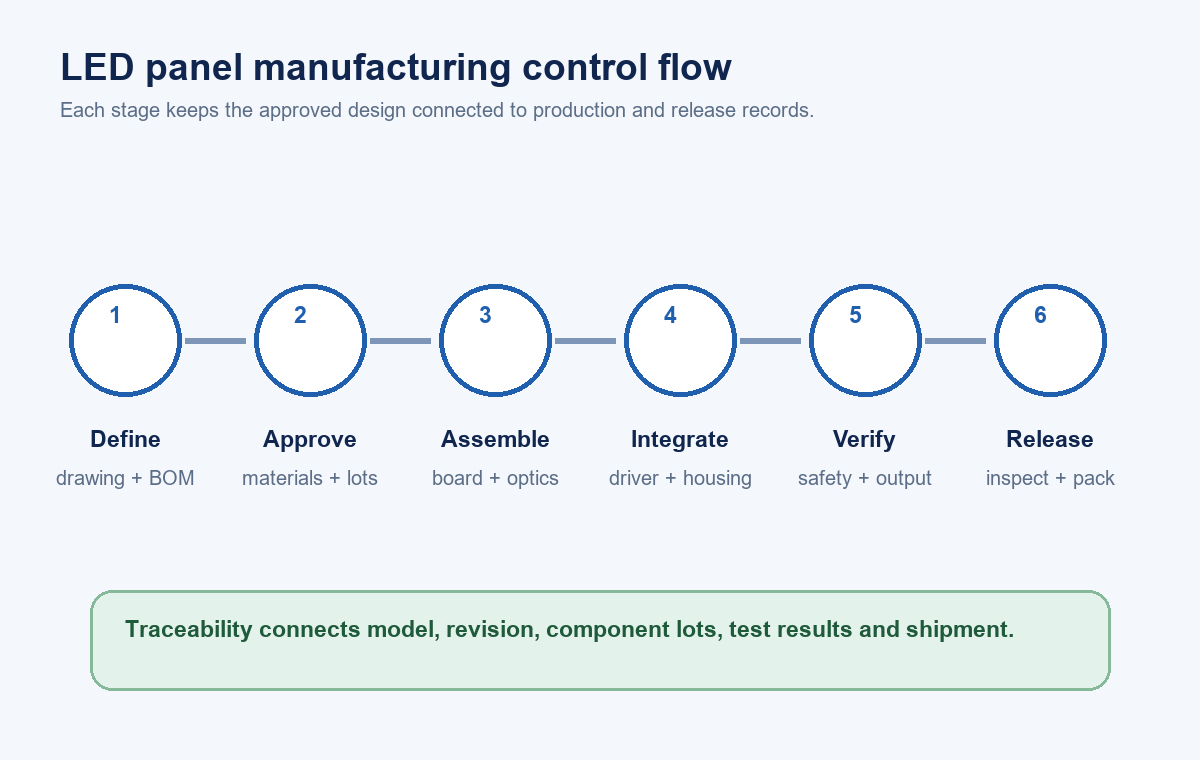
Der Ablauf hängt von der Konstruktion ab. Kantenbeleuchtete Panels leiten das Licht von LEDs am Umfang; hinterleuchtete Panels platzieren LED-Module hinter dem Diffusor; flache Einbaupanels und Aufbaupanels verwenden unterschiedliche Gehäuse und Montagekomponenten. Ein sinnvoller Weg der Fabrikkontrolle bleibt dennoch gleich: Produkt definieren, Materialien freigeben, kontrollierte Unterbaugruppen montieren, Leuchte fertigstellen, anhand der Spezifikation prüfen, Rückverfolgbarkeit erhalten und nur akzeptierte Einheiten freigeben.
1. Produktdefinition vor Produktionsbeginn festschreiben
Die Fertigung beginnt mit einer kontrollierten Produktdefinition, nicht mit losen Teilen an einer Linie. Zeichnung und Stückliste sollten Panelabmessungen, Konstruktion, LED-Platine, optischen Aufbau, Gehäuse, Treiber, Kabel, Steckverbinder, Montageart, Kennzeichnung und Verpackung festlegen. Die Spezifikation sollte außerdem Nenneingang, Wattzahl, Zielwerte für Lumen und Farbe, Dimm- oder Notlichtoptionen, Umweltklassifizierung und Anforderungen des Zielmarkts definieren.
Dieser Schritt ist wichtig, weil scheinbar austauschbare Komponenten das Ergebnis verändern können. Ein anderer Diffusor kann Transmission und Blendung verändern. Ein Ersatztreiber kann Flimmern, Leistungsfaktor, Dimmverhalten oder thermische Belastung beeinflussen. Ein anderes LED-Package oder Platinenlayout kann Lichtstrom, Farbe und Stromdichte verschieben. Beschaffungssubstitutionen benötigen daher eine technische Prüfung und dokumentierte Freigabe, bevor sie in eine Produktionscharge gelangen.
Readers who need a component-level introduction can first review what an LED panel light is and how its main designs differ. Buyers comparing available formats can also browse the New Lights LED panel light range and use the separate guide to choose LED panel lights for commercial projects.
| Kontrollierter Eingang | Was festgelegt werden sollte | Typisches Produktionsrisiko bei Abweichung |
|---|---|---|
| Mechanische Zeichnung | Außenmaß, Dicke, Bohrungen, Toleranzen und Montageschnittstellen | Schlechte Passung zur Decke, Rahmenspalte oder Montagebehinderung |
| Stückliste | Freigegebener Hersteller, Teilenummer und Revision | Ungeprüfte elektrische, optische oder thermische ?nderung |
| Elektrische Spezifikation | Eingang, Leistung, Treiberausgang und Steuerungsschnittstelle | Falsche Belastung, instabiler Betrieb oder Steuerungsabweichung |
| Optische Spezifikation | Lichtstrom, CCT, Farbtoleranz, CRI und Verteilung | Sichtbare Chargeninkonsistenz oder verfehltes Projektziel |
| Konformitätsakte | Geltende Konstruktion, Kennzeichnungen und kritische Komponenten | Produkt entspricht nicht mehr der bewerteten Konfiguration |
| Verpackungsspezifikation | Schutzart, Kennzeichnungen, Menge und Kartonmarkierungen | Transportschäden, Fehlidentifikation oder Verzögerungen beim Wareneingang |
2. Eingehende Materialien und kritische Komponenten kontrollieren
Die Wareneingangskontrolle sollte sich auf die Komponenten konzentrieren, die Sicherheit, Leistung oder Montage am stärksten beeinflussen können. Je nach Modell können dazu LED-Packages oder bestückte Platinen, Treiber, Klemmenblöcke, interne Verdrahtung, Isolierung, Diffusoren, Lichtleiterplatten, Reflexionsfolien, Metallrahmen, Rückplatten, Befestigungselemente sowie Teile für Pendel- oder Einbaumontage gehören.
Das Wareneingangsteam kann Lieferantenidentität, Teilenummer, Revisionsstand, Menge, Aussehen, wichtige Abmessungen und erforderliche Dokumentation prüfen. Stichprobenpläne sollten festgelegt und nicht erst an der Warenannahme improvisiert werden. Bei kritischen elektrischen Komponenten kann ein Abgleich mit der freigegebenen Komponentenliste erforderlich sein. Optische Materialien sollten vor Staub, Kratzern, Feuchtigkeit und falscher Stapelung geschützt werden, da Oberflächenschäden nach dem Einschalten sichtbar werden.
Chargen sollten eine rückverfolgbare Kennung erhalten, die sie durch die Produktion begleitet. Wird bei einer späteren Prüfung ein Problem festgestellt, hilft diese Chargenreferenz, betroffene Materialien einzugrenzen, ohne alle Einheiten als identisch zu behandeln.
3. LED-Platine und elektrische Baugruppe vorbereiten
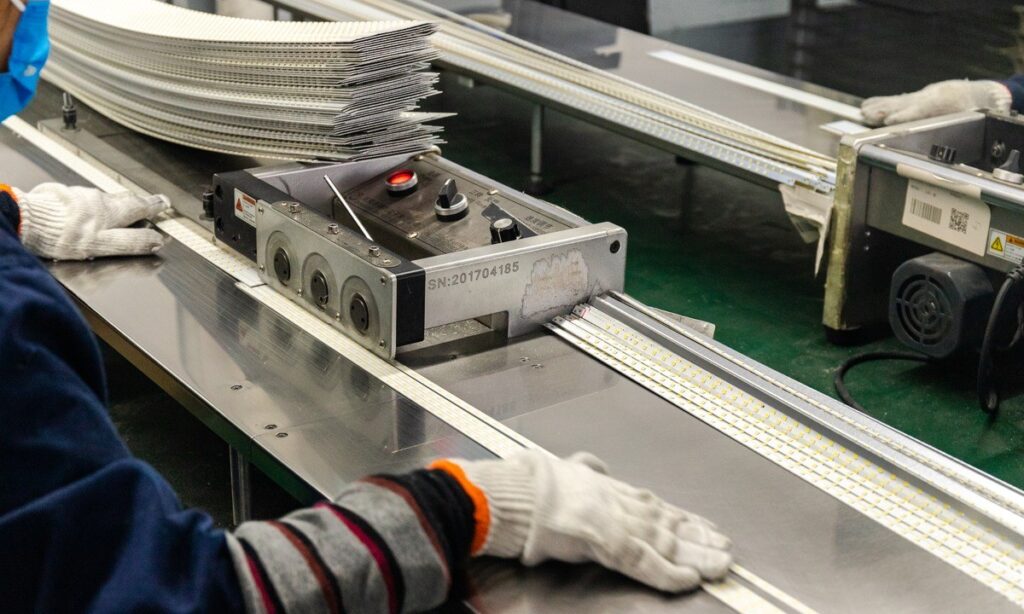
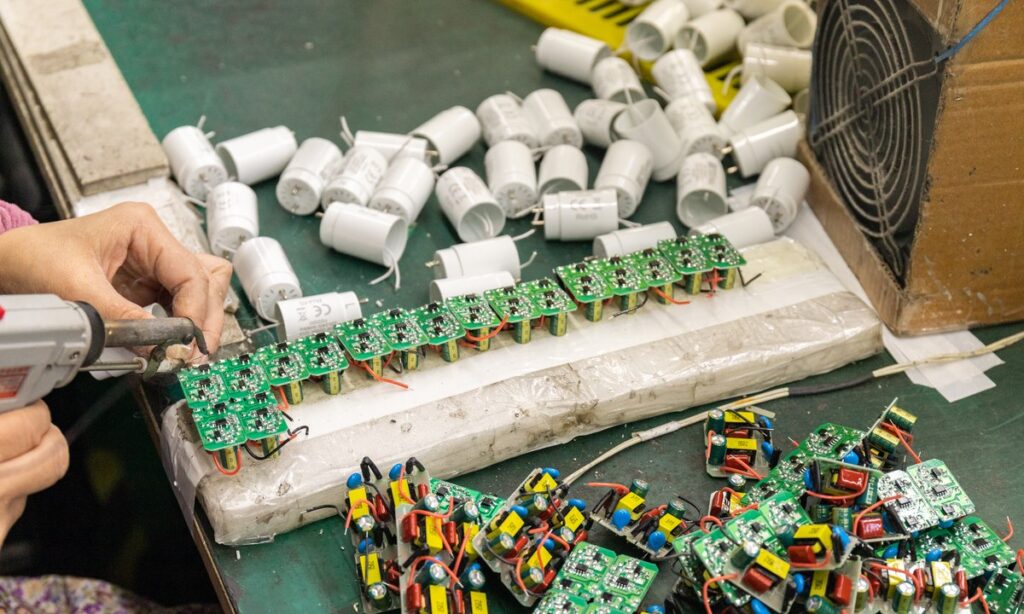
Einige Werke erhalten fertig bestückte LED-Platinen, andere bestücken die Platinen in der Oberflächenmontage selbst. Bei Einsatz von SMT werden Lotpastendruck, Bauteilbestückung und Reflow-Einstellungen passend zum Platinendesign gesteuert. Durch Inspektionen lassen sich fehlende, verpolte, verschobene oder mangelhaft verlötete Bauteile erkennen, bevor die Platine in die Leuchte eingebaut wird.
Anschließend kann die fertige Platine elektrisch und lichttechnisch geprüft werden. Ziel ist es, Montagefehler frühzeitig zu erkennen, solange die Platine noch zugänglich ist. Die Prüfgrenzen sollten der Produktauslegung entsprechen und nicht durch die bloße Sichtprüfung ersetzt werden, ob die LEDs leuchten.
Die Vorbereitung des Treibers richtet sich nach der freigegebenen elektrischen Konfiguration. Leitungen, Steckverbinder, Zugentlastung, Erdungsteile und Isoliersysteme müssen mit der Zeichnung übereinstimmen. Bei einer konfigurierbaren Produktfamilie sind eindeutige Führung und Kennzeichnung erforderlich, damit Varianten bei Leistung, CCT, Dimmung und Notbeleuchtung nicht auf derselben Linie vermischt werden.
4. Optisches und mechanisches System aufbauen
Kantenbeleuchtete und direkt hinterleuchtete Produkte verwenden unterschiedliche optische Anordnungen. Ein kantenbeleuchtetes Panel kombiniert üblicherweise LEDs am Rand, eine Lichtleiterplatte, Reflexionsmaterial und einen Diffusor. Bei einem direkt hinterleuchteten Panel sind die LEDs über die Rückseite des optischen Hohlraums verteilt; Linsen oder ein Diffusor steuern Abstand und Gleichmäßigkeit. Reihenfolge, Ausrichtung, Oberflächenzustand und Abstand der Schichten beeinflussen das sichtbare Ergebnis.
Bediener sollten optische Komponenten mit sauberen Handschuhen und auf geschützten Arbeitsflächen handhaben. Staub, Fingerabdrücke, Kratzer und eingeschlossene Schutzfolie können Lichtpunkte, Schatten oder optische Ausschussgründe verursachen. Auch für das Entfernen von Schutzfolien ist ein festgelegter Prozessschritt nötig; bleibt die falsche Folie im optischen Aufbau, kann sie die Lichtleistung verringern oder sichtbare Fehler verursachen.
Rahmen, Gehäuse und Rückplatten werden vor oder während der Montage auf Abmessungen, Oberfläche, Ebenheit und Befestigungspunkte geprüft. Mechanische Toleranzen beeinflussen mehr als das Aussehen. Sie bestimmen den Halt des Diffusors, den Abstand der Platine, die Platzierung des Treibers, den Leitungsfreiraum und die Kompatibilität mit Deckenrastern, Halterungen oder Pendelsets.
5. Leuchte vollständig montieren
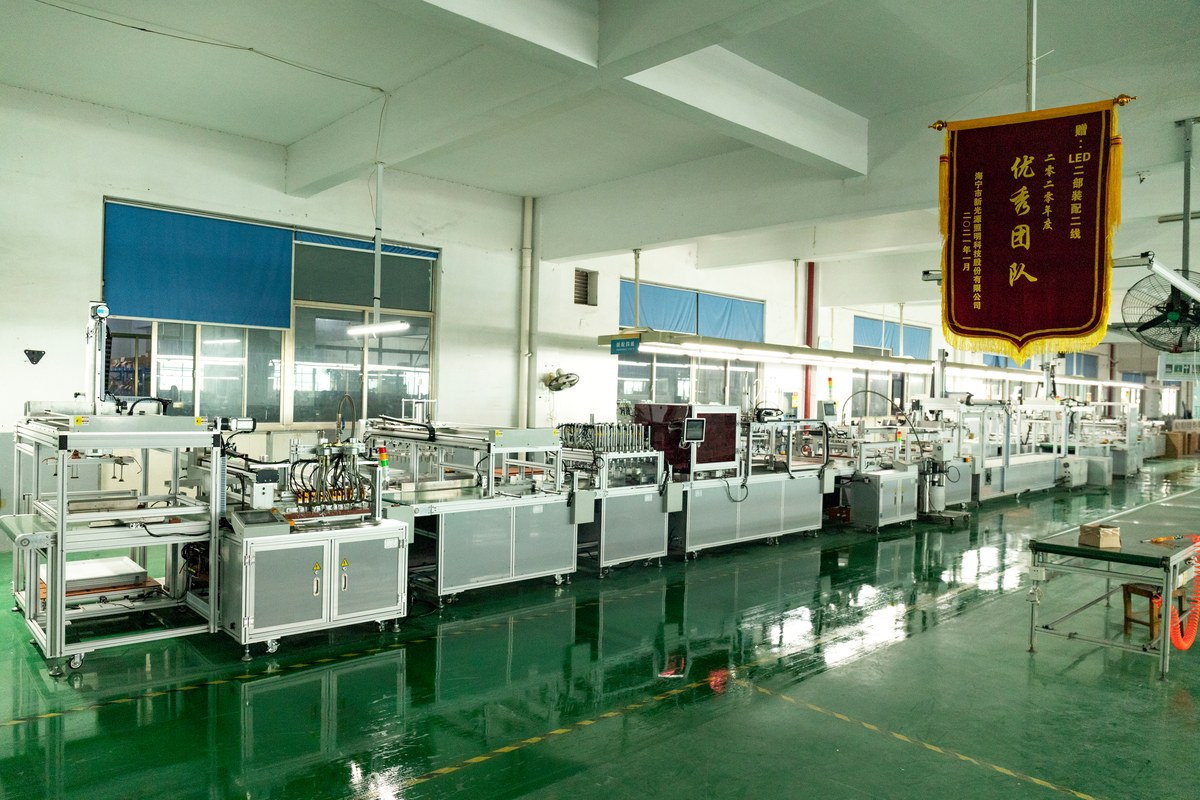
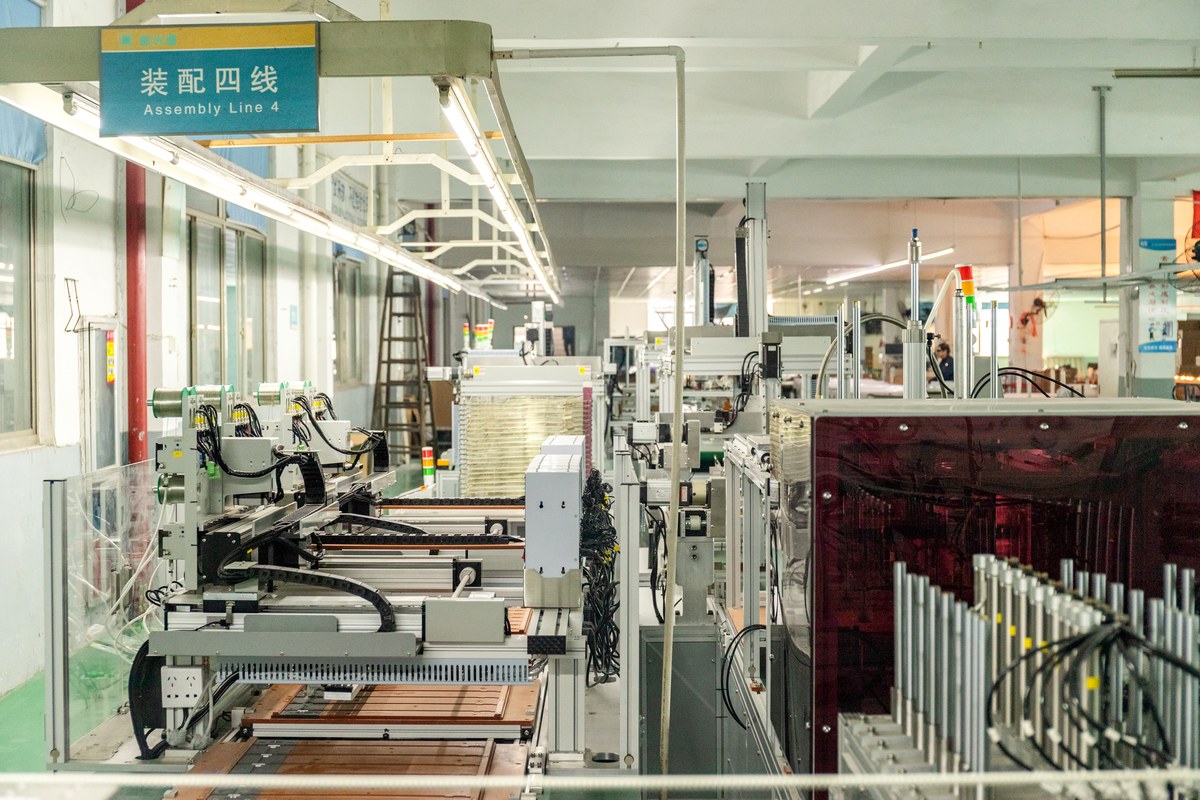
Bei der Endmontage werden die elektrischen, optischen und mechanischen Baugruppen zusammengeführt. Die genaue Reihenfolge hängt vom Modell ab, umfasst jedoch üblicherweise das Positionieren der LED-Platine, den Einbau der optischen Schichten, das Schließen von Rahmen oder Gehäuse, die Leitungsführung, den Anschluss des Treibers, das Anbringen von Isolierung und Zugentlastung, die Montage des Zubehörs und das Anbringen des Produktetiketts.
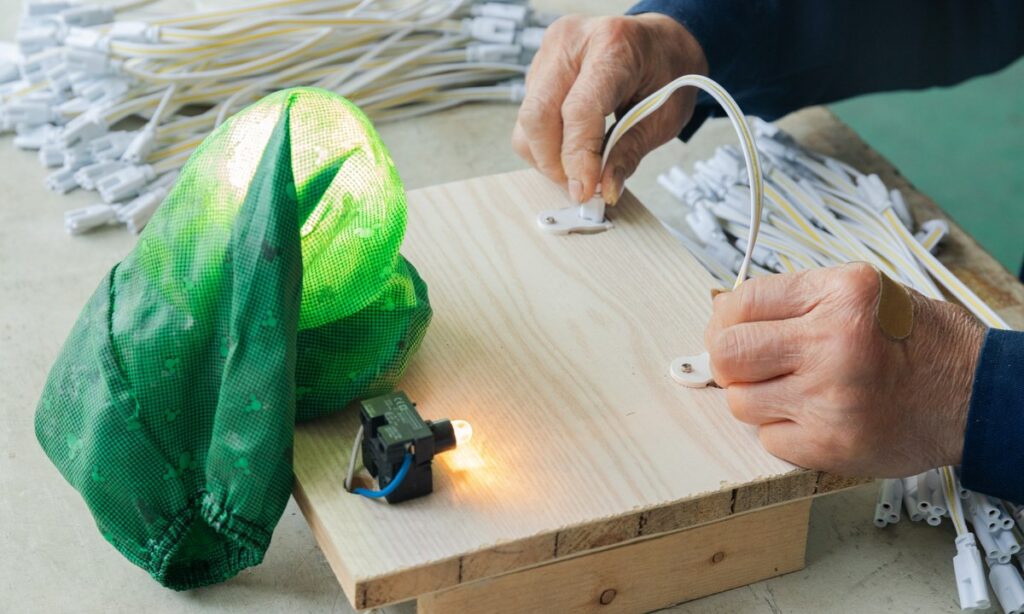
Arbeitsanweisungen sollten die Ausrichtung von Steckverbindern, die Art der Befestigungselemente, gegebenenfalls Drehmoment oder Befestigungsverfahren, Leitungswege und Prüfpunkte zeigen. Vorrichtungen oder Poka-Yoke-Merkmale können Ausrichtungsfehler verringern; Barcode- oder Fertigungsbegleitkarten können die fertige Einheit mit ihren Materialchargen und dem Produktionsdatum verknüpfen.
Die Variantenkontrolle ist besonders wichtig, wenn mehrere optisch ähnliche Panels über dieselbe Linie laufen. Eine Ausführung mit 0–10 V-Treiber, DALI-Treiber, Notbeleuchtungseinheit oder wählbarer Leistung kann nach dem Schließen des Gehäuses nahezu identisch aussehen. Scannen, getrennte Fertigungsaufträge und abschließende Etikettenkontrollen verhindern, dass eine korrekt montierte Einheit die falsche Identität erhält.
6. Sicherheit, elektrische und optische Leistung prüfen
Die Prüfung sollte aus Produktspezifikation, Zielmarkt, Zertifizierungsakte und Werkskontrollplan abgeleitet werden. IEC 60598-1 umfasst allgemeine Anforderungen und Prüfungen für Leuchten, einschließlich Klassifizierung, Kennzeichnung sowie mechanischer und elektrischer Konstruktion, während nordamerikanische Projekte Normen wie UL 1598 und Anforderungen an LED-Ausrüstung in Beleuchtungsprodukten einbeziehen können. Die anwendbare Ausgabe und der Zertifizierungsweg sollten für den tatsächlichen Markt bestätigt werden.
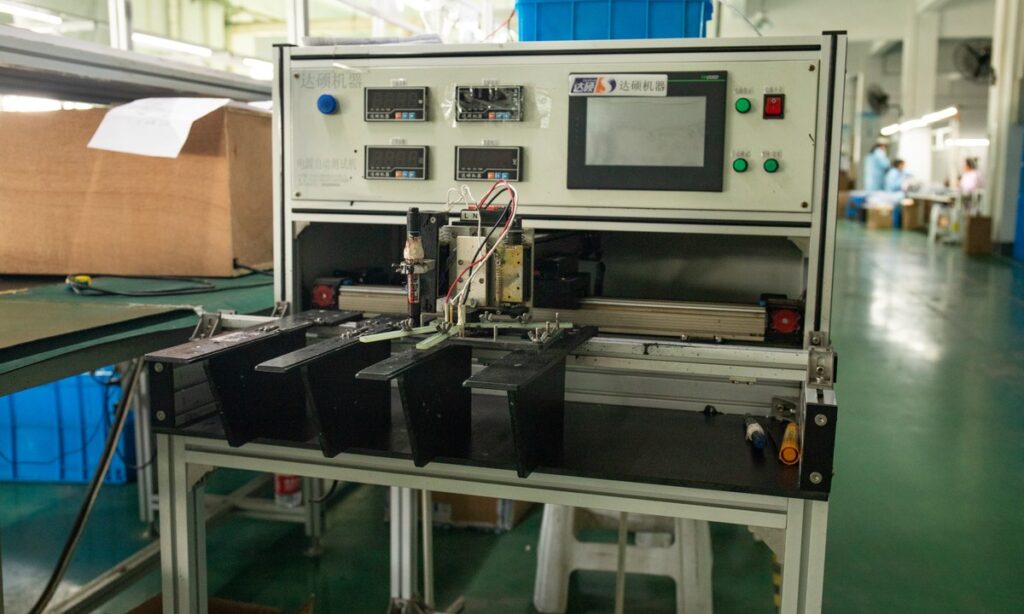
Sicherheitsprüfungen in der Produktionslinie können, soweit Konstruktion und Programm es erfordern, die Durchgängigkeit des Schutzleiters, Spannungsfestigkeit oder Polarität umfassen. Elektrische Prüfungen können Eingangsleistung, Strom, Leistungsfaktor und Betriebsverhalten mit den freigegebenen Grenzen vergleichen. Eine Funktionsprüfung sollte bestätigen, dass die vorgesehene Version startet, stabil bleibt und korrekt auf ihre Steuerungsschnittstelle reagiert.
Die optische Verifikation ist eine eigene Aufgabe. ANSI/IES LM-79-24 enthält Verfahren für standardisierte optische und elektrische Messungen von FestkÖrperbeleuchtungsprodukten, einschließlich Lichtstrom, Lichtstärkeverteilung, Farbort und Berichterstattung. Routineprüfungen in der Produktion und formale Labormessungen dienen unterschiedlichen Zwecken: Der Kontrollplan sollte festlegen, welche Merkmale an jeder Einheit, durch Stichproben je Charge oder während der Qualifizierung geprüft werden.
| Prüfpunkt | Frage, die es beantwortet | Dokumentation, die ein Käufer anfordern kann |
|---|---|---|
| Visuelle und maßliche Prüfung | Ist das Produkt vollständig, sauber und innerhalb der Zeichnungstoleranzen? | Prüfkriterien und Chargenergebnis |
| Erdungs- oder Durchschlagprüfung, falls zutreffend | Erfüllt der montierte elektrische Aufbau die erforderliche Produktionsprüfung? | Prüfmethode, Grenzwert, Geräte-ID und Ergebnis |
| Eingangsleistung und Betriebsstrom | Entspricht die gefertigte Einheit ihrer elektrischen Spezifikation? | Muster- oder Linienprüfprotokoll nach Modell und Charge |
| Lichtstrom und Lichtausbeute | Erfüllt die gemessene Lichtleistung unter den angegebenen Bedingungen das deklarierte Ziel? | Laborbericht mit Modellidentität und Bedingungen |
| CCT, Farbort und CRI | Wird die Farbe innerhalb der Projektanforderung kontrolliert? | Farbdaten und Abnahmetoleranz |
| Verteilung und Gleichm??igkeit | Erzeugt das Panel die vorgesehene optische Lichtverteilung? | Photometriebericht oder freigegebene Vergleichsmethode |
| Dimm-, Sensor- oder Notfallfunktion | Funktioniert die konfigurierte Variante mit ihrer spezifizierten Schnittstelle? | Funktionsprüfprotokoll für die genaue Variante |
7. Thermische und Zuverlässigkeitsnachweise in der richtigen Phase verwenden
Ein kurzer Einschaltversuch kann keine Langzeitleistung nachweisen. Produktentwicklung und Qualifizierung können daher thermische Messungen, Prüfungen unter anormalen Bedingungen, Schaltzyklen, Dauerprüfungen, Umwelteinwirkung oder Zuverlässigkeitsnachweise auf Komponentenebene umfassen. Das Programm sollte Konstruktion, vorgesehene Umgebung, deklarierte Werte und Marktanforderungen widerspiegeln.
Die thermische Prüfung ist wichtig, weil LED-Lichtleistung, Farbe, Treiberlebensdauer und Materialverhalten temperaturabhängig sind. Messorte und Grenzwerte müssen aus dem Design- und Konformitätsplan stammen. Ein Temperaturwert ohne definierten Ort, Umgebungsbedingung, Stabilisierungsverfahren und Abnahmegrenze ist ?ber Muster hinweg schwer vergleichbar.
Fragen Sie bei der Bewertung eines Lieferanten, wie Qualifizierungsnachweise mit dem Produktionsmodell verbunden sind. Modellcode, Treiber, LED-Platine, Gehäuse, optisches System und Revision sollten identifizierbar sein. ?ndert sich ein kritisches Teil, sollte der ?nderungssteuerungsprozess entscheiden, welche Prüfung, Tests und Kundenkommunikation erforderlich sind.
8. Charge prüfen, verpacken und freigeben
Die Endprüfung bestätigt Produktidentität und Verarbeitung vor der Verpackung. Typische Prüfungen umfassen Kennzeichnungsgenauigkeit, Oberflächenzustand, Rahmenpassung, Zubehör, Schutzfolie, Zustand von Kabel und Steckverbinder, Betriebsfunktion und Kartoninhalt. Das freigegebene Muster und die Arbeitsanweisung sollten kosmetische Grenzen festlegen, damit Entscheidungen zwischen Schichten und Chargen konsistent bleiben.
Die Verpackung muss Diffusor, Ecken, Rahmen und Zubehör beim Stapeln und Transport schützen. Das Kartonetikett sollte mit Produkt und Bestellung ?bereinstimmen, während der Innenschutz Bewegung und Oberflächenkontakt verhindern sollte. Bei gemischten Varianten ist eine Identifizierung auf Kartonebene wesentlich, weil das Produkt nach der Palettierung möglicherweise nicht unterscheidbar ist.
Release records can connect the purchase order, model, revision, production date, quantity, inspection result and material or test references. Buyers can use the Checkliste zur Bewertung von LED-Beleuchtungsmustern to establish an approved reference before mass production, then align receiving checks with the same model and evidence. The Checkliste für Konformitätsunterlagen zu LED-Produkten hilft bei der Zusammenstellung der Unterlagen, die der kaufmännischen Entscheidung beigefügt werden sollten.
Was Käufer bei einer Fabrikprüfung bestätigen sollten
Ein Fabrikrundgang ist am nützlichsten, wenn er einem aktuellen Modell von kontrollierten Eingaben bis zu den Freigabeunterlagen folgt. Beginnen Sie mit der freigegebenen Zeichnung und Stückliste und vergleichen Sie diese anschließend mit Fertigungsauftrag, Linienmaterialien, Kennzeichnung, Prüfgrenzen und verpackter Einheit. So wird sichtbar, ob der Prozess die Produktidentität erhält, statt nur verfügbare Ausrüstung zu zeigen.
Fragen Sie, wie Wareneingangschargen identifiziert werden, wie Substitutionen freigegeben werden, wie Varianten getrennt werden, wie Prüfgeräte gewartet werden, wie fehlerhafte Einheiten zurückgehalten werden und wie Korrekturmaßnahmen abgeschlossen werden. Prüfen Sie ein Rückverfolgbarkeitsbeispiel in beide Richtungen: vom fertigen Karton zurück zu seinen Produktions- und Materialunterlagen sowie von einer Komponentencharge vorwärts zu den fertigen Chargen, die sie verwendet haben.
For a broader view of New Lights’ production and project-support capabilities, visit Fabrik & Fertigung. To discuss a panel-light specification, sample plan or OEM/ODM requirement, contact the New Lights team mit dem Zielmarkt, dem Installationsformat, den Mengen und den erforderlichen Unterlagen。
Häufig gestellte Fragen
Was sind die wichtigsten Phasen der Herstellung von LED-Panelleuchten?
Die ?blichen Kontrollphasen sind Produktdefinition, Freigabe eingehender Materialien, Vorbereitung von LED-Platine und Elektrik, optische und mechanische Montage, Endintegration, Sicherheits- und Leistungsprüfung, Endprüfung, Verpackung und Chargenfreigabe.
Werden kantenbeleuchtete und hinterleuchtete LED-Panels auf dieselbe Weise hergestellt?
Nein. Sie teilen elektrische, mechanische und Qualitätssteuerungen, doch die optische Konstruktion unterscheidet sich. Edge-lit Panels verwenden LEDs am Rand und ein Lichtleitersystem, während Back-lit Panels LEDs hinter dem Diffusor platzieren, oft mit Linsen zur Formung der Lichtverteilung.
Reicht ein Einschaltprüfung für die Endkontrolle aus?
Nein. Sie bestätigt den Grundbetrieb, deckt jedoch weder Produktidentität, elektrische Sicherheit, Eingangsmerkmale, Farbe, Lichtstrom, Lichtverteilung, Abmessungen, Steuerungen noch erforderliche Dokumentation ab. Der Abnahmeplan sollte die Prüfungen für das genaue Modell und den Markt festlegen.
Welche Fertigungsdokumente sollte ein Käufer anfordern?
Nützliche Aufzeichnungen umfassen die kontrollierte Zeichnung und Stückliste, freigegebene Komponentenliste, Wareneingangsprüfung, Produktionsbegleitpapier oder Chargenidentität, Prüfergebnisse, Kalibrierstatus, Endprüfung und ?nderungssteuerungshistorie. Der erforderliche Umfang hängt von Projekt und Konformitätsweg ab.
Wie sollte ein Käufer einen vorgeschlagenen Komponentenaustausch bewerten?
Vergleichen Sie das vorgeschlagene Teil mit dem freigegebenen Teil hinsichtlich elektrischer, optischer, thermischer, mechanischer und konformitätsbezogener Auswirkungen. Dokumentieren Sie Prüfung, erforderliche Wiederholungsprüfung, Kundenfreigabe und Revisionsänderung, bevor der Ersatz in die Produktion gelangt.