
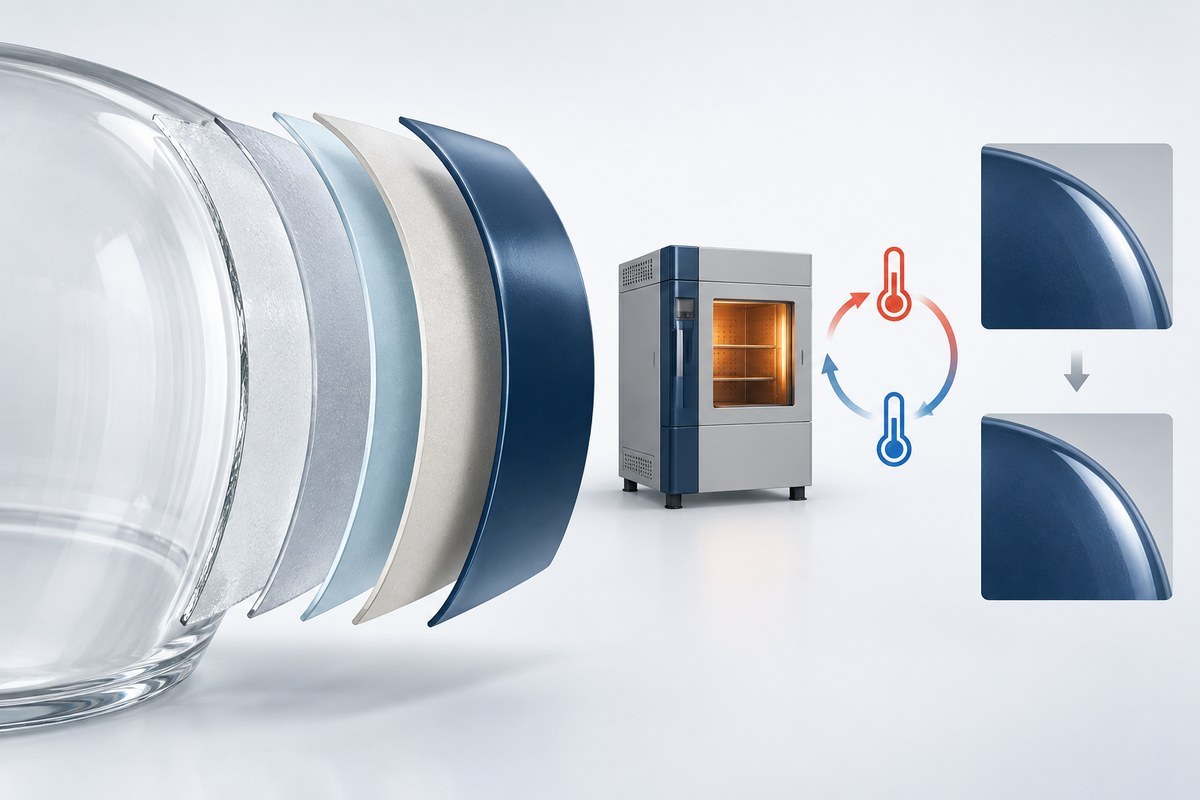
Eine Temperaturangabe wie 100°C beantwortet nicht, ob eine lackierte Lampenkolbenbeschichtung im Laufe der Zeit reißt, sich ablöst oder ihre Farbe verändert. Die Beständigkeit gehört zum Gesamtsystem: Substrat, Vorbereitung, Grundierung, Farblack, Schichtdicke, Aushärtung, tatsächliche Bauteiltemperatur, Temperaturwechsel und Umgebungsbedingungen.
Die praktische Entscheidung besteht darin, einen festgelegten Beschichtungsprozess an repräsentativen Fertigteilen gegen ein definiertes Betriebsprofil zu qualifizieren. Vermessen Sie das Bauteil vor und nach der Belastung, legen Sie Abnahmekriterien vor der Prüfung fest und halten Sie Ergebnisse zum Erscheinungsbild von der elektrischen oder sicherheitstechnischen Produktzulassung getrennt.
Mit dem konkreten Beschichtungssystem beginnen
Bezeichnungen wie Acryl, Epoxid, Polyurethan oder Silikon kennzeichnen breite Materialfamilien und keine Temperaturfreigabe für ein Fertigteil. Formulierungen derselben Familie können unterschiedliche Bindemittel, Pigmente, Füllstoffe, Additive und Aushärtungsmechanismen verwenden. Die Anwendungsbedingungen können den fertigen Film ebenso stark verändern wie der Produktname.
Legen Sie vor der Erörterung der Wärmebeständigkeit die Identität jeder Schicht und jedes Prozessschritts fest:
- Substratmaterial und Güte;
- Reinigungs- und Oberflächenvorbereitungsmethode;
- Vorbehandlung und Grundierung, falls verwendet;
- Hersteller der Farbbeschichtung, Produktcode und Charge;
- Ziel-Trockenfilmdicke und zulässiger Bereich;
- Ablüft- und Aushärtungsplan;
- Nachbearbeitungsmethode und zulässige Anzahl der Beschichtungsschichten.
ISO 3248:2016 beschreibt ein Verfahren zur Bestimmung der Reaktion eines Beschichtungssystems auf eine festgelegte Temperatur, einschließlich Änderungen von Glanz oder Farbe und Fehlern wie Blasenbildung, Rissbildung oder Ablösung. Der Anwendungsbereich verdeutlicht den Kernpunkt: Die Prüfung gilt für ein definiertes Beschichtungssystem unter angegebenen Bedingungen und nicht für eine unspezifizierte Farbbezeichnung.
Prüfverfahren auf das Substrat abstimmen
An der Grenzfläche zwischen Beschichtung und Bauteil beginnt häufig das Versagen. Öl, Staub, Feuchtigkeit, Oxid, Trennmittel oder Rückstände von der Handhabung können die Haftung verringern. Glas, Stahl, Aluminium und Polymere reagieren zudem unterschiedlich auf Reinigung, Abrieb, chemische Vorbehandlung und Wärme.
ASTM D2485-22 bewertet hitzebeständige Beschichtungen auf Stahloberflächen. Die Norm kann Prüfungen bei erhöhter Temperatur für dieses Substrat strukturieren, ihr Anwendungsbereich darf jedoch nicht automatisch auf einen Lampenkolben aus Glas oder ein Lampenteil aus Polymer übertragen werden. Prüfkörper, Vorbereitung und Verfahren müssen zur tatsächlichen Konstruktion passen.
ASTM D3359-23 verwendet Klebebandprüfverfahren zur Bewertung der Haftung relativ duktiler Beschichtungen auf metallischen Substraten. ASTM weist darauf hin, dass das Verfahren zeigt, ob ein Mindesthaftungsniveau erreicht wird; es liefert keinen absoluten Haftfestigkeitswert und unterscheidet bei hoher Haftung keine feinen Unterschiede. Bedienertechnik, Klebeband, Temperatur und Luftfeuchtigkeit können das Ergebnis beeinflussen. Gebogene, spröde, transparente oder nichtmetallische Teile können ein anderes vereinbartes Verfahren erfordern.
| Teil oder Nachweis | Was sie festlegen kann | Was noch definiert werden muss |
|---|---|---|
| Datenblatt des Beschichtungslieferanten | Grenzen des Kandidatenmaterials und Anweisungen zur Anwendung | Ob das konkrete Fertigteil die Projektkriterien erfüllt |
| Vorbereitetes flaches Panel | Formulierungs- und Prozessscreening auf einem kontrollierten Substrat | Krümmung, lokaler Schichtaufbau und lampenspezifische thermische Bedingungen |
| Repräsentative fertige Lampe oder Komponente | Verhalten der festgelegten Konstruktion unter dem Prüfprofil | Produktionsvariation und langfristige Prozesssteuerung |
| Haftfestigkeitsbewertung | Zustand der Grenzfläche Film-Substrat oder zwischen Beschichtungsschichten | Farbe, Glanz, Rissbildung, Emissionen und elektrische Sicherheit |
| Erscheinungsprüfung | Sichtbare Mängel unter den gewählten Prüfbedingungen | Verdeckte Grenzflächenschäden und unabhängige Produktanforderungen |
Diese Nachweisstufen verhindern eine häufige Abkürzung: ein Materialdatenblatt oder das Ergebnis eines einzelnen Flachpanels als Beleg für jede lackierte Lampenkolbengeometrie zu behandeln.
Die Temperatur messen, der die Beschichtung tatsächlich ausgesetzt ist
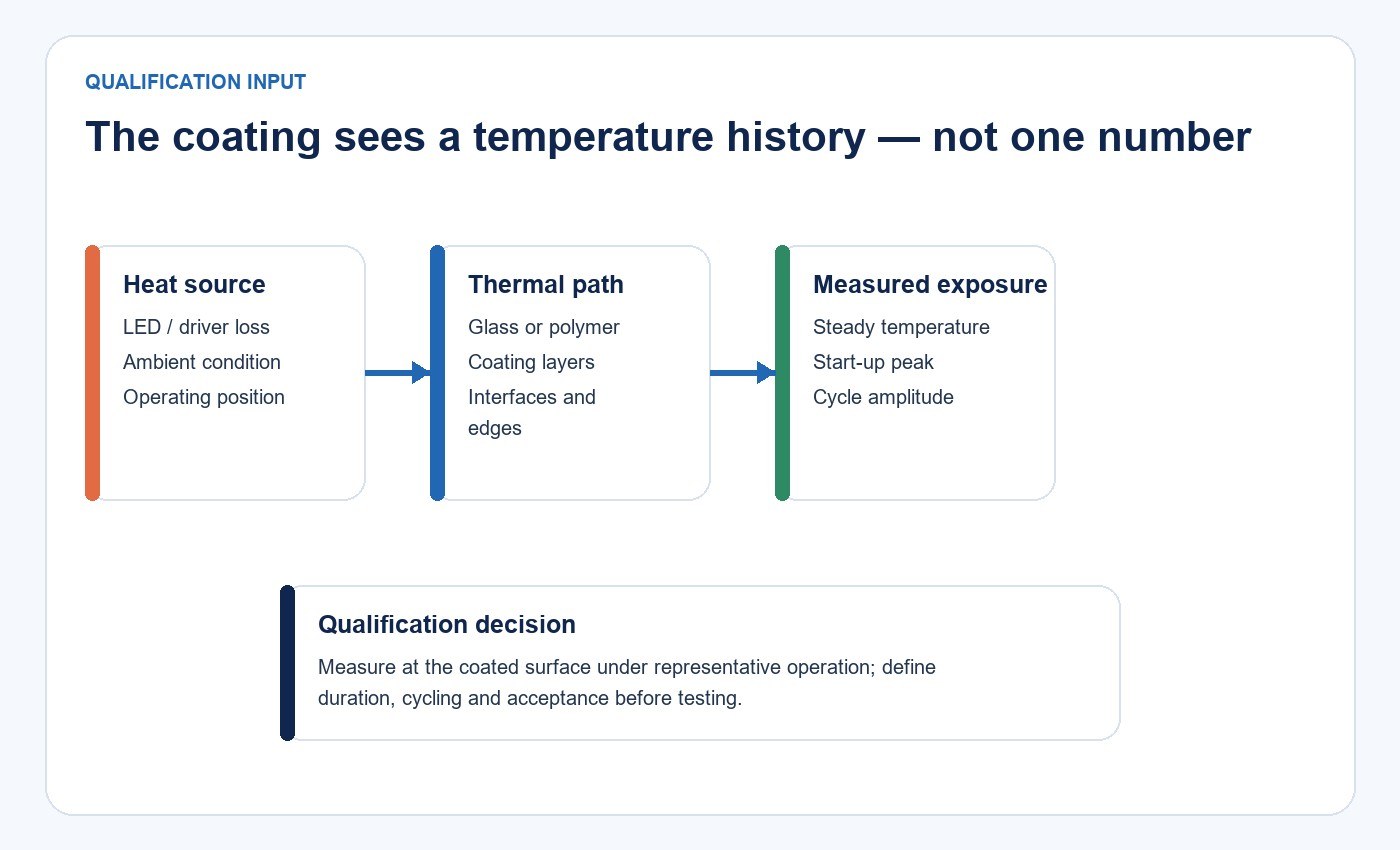
Lampenleistung und Umgebungstemperatur geben nicht die Temperatur der Beschichtung an. Wärme kann sich in der Nähe von Lichtmodul, Sockel, Treiber, Klebeverbindung, Trägerstruktur oder in einem Bereich mit eingeschränktem Luftstrom konzentrieren. Ausrichtung, Gehäuse, Fassung, Spannung, Dimmzustand und benachbarte Oberflächen können die Temperaturverteilung verändern.
Ein aussagekräftiger Prüfplan beginnt mit repräsentativen Baugruppen, die in der vorgesehenen Konfiguration betrieben werden. Dokumentieren Sie Modell, Eingangsbedingungen, Umgebungstemperatur, Luftstrom, Montageausrichtung, Einhausung und Stabilisierungskriterium. Legen Sie Messpunkte und Befestigungsmethoden fest, damit eine andere Fachkraft die Temperaturverteilung reproduzieren kann.
Stützen Sie das Belastungsprofil nicht auf einen einzigen bequem zugänglichen Messpunkt. Der heißeste beschichtete Bereich kann klein sein, und seine Lage kann sich ändern, wenn die Lampe mit dem Sockel nach oben, in einer geschlossenen Leuchte oder mit einer anderen Einstellung betrieben wird. Sind mehrere Konfigurationen zulässig, prüfen Sie die ungünstigste erlaubte Kombination oder legen Sie fest, welche Konfigurationen ausgeschlossen sind.
The related Leitfaden zum LED-Thermomanagement und zur Validierung der Lebensdauer erläutert, wie Temperaturmessungen, Bauteilnachweise und Lebensdaueraussagen für das vollständige Produkt voneinander getrennt werden.
Kontinuierliche Wärme, Spitzen und thermische Zyklen getrennt betrachten
Eine Beschichtung kann eine kurze Temperaturspitze vertragen, sich jedoch bei langer Haltezeit verändern. Sie kann bei konstanter Temperatur stabil bleiben und dennoch nach wiederholtem Erwärmen und Abkühlen versagen. Beschichtung und Substrat dehnen sich unterschiedlich aus, sodass jeder Zyklus zusätzliche Spannungen an der Grenzfläche oder im Film erzeugen kann.
Definieren Sie das Belastungsprofil mit reproduzierbaren Angaben:
- Kontinuierliche Betriebstemperatur und Dauer;
- Zulässige Spitzentemperatur und Spitzendauer;
- Aufheiz- und Abkühlraten;
- Haltezeiten bei hoher und niedriger Temperatur;
- Anzahl der Zyklen;
- Betriebener oder unbetriebener Zustand;
- Prüf- und Konditionierungsintervalle;
- Feuchtigkeits-, UV- oder Reinigungseinwirkung, sofern die Anwendung dies erfordert.
Eine kurze Beobachtung unter Spannung ist nützlich, um frühe Fehler zu erkennen, sollte jedoch ohne validierte Beschleunigungsbeziehung nicht in Jahre erwarteter Lebensdauer umgerechnet werden. Ein Bestehen bedeutet nur, dass das Prüfmuster die vereinbarten Kriterien für das angegebene Profil erfüllt hat.
Fehler und Abnahme vor der Prüfung definieren
?Keine Rissbildung oder Ausbleichung? ist für die Lieferantenfreigabe nicht präzise genug. Zwei Prüfer können eine Haarrissbildung, Kantenablösung, Glanzänderung oder Farbverschiebung unterschiedlich bewerten. Der Prüfplan sollte jeden Fehlermodus, seine Messung und die maximal zulässige ?nderung benennen.
| Fehlermodus | Prüfung oder Messung | Entscheidungsfrage |
|---|---|---|
| Rissbildung, Haarrisse oder Blasenbildung | Kontrollierte Sichtprüfung bei definierter Beleuchtung und Vergrößerung | Ist ein Defekt zulässig, und über welche Fläche? |
| Ablösung oder Ablösen an Kanten | Vereinbarte Haftmethode vor und nach der Exposition | Welche Bewertung ist in jeder Phase erforderlich? |
| Farbänderung | Instrumentelle Messung an festgelegten Positionen plus Sichtprüfung | Welche Farbdifferenzformel und Toleranz gelten? |
| Glanzänderung | Gleiche Geometrie, gleiches Messgerät und gleiche Konditionierung vor und nach der Einwirkung | Welche Veränderung beeinträchtigt das beabsichtigte Erscheinungsbild? |
| Erweichung, ?bertragung oder Klebrigkeit | Definierte Kontakt- oder Härtemethode bei angegebener Konditionierungszeit | Muss sich die Oberfläche nach dem Abkühlen wiederherstellen? |
| Geruch, Rückstände oder Wechselwirkung | Anwendungsspezifische Material- und Sicherheitsprüfung | Löst diese Bedingung zusätzliche Prüfungen aus? |
ASTM D2244-25 behandelt die Berechnung kleiner Farbdifferenzen aus instrumentell gemessenen Farbkoordinaten. Die Vereinbarung zwischen Käufer und Verkäufer bleibt dabei wichtig: Dieselbe numerische Differenz kann bei unterschiedlichen Farben, Glanzgraden und Texturen eine andere kommerzielle Bedeutung haben. Wählen Sie Farbraum, Lichtquelle, Beobachtereinstellung, Messgeometrie, Messorte und Toleranz vor der Ergebnisbetrachtung.
Fotos können die Dokumentation unterstützen, wenn Kameraposition, Beleuchtung, Belichtung, Maßstab und Farbreferenz kontrolliert sind. Sie sind weniger zuverlässig, wenn Bilder vor und nach der ?nderung unterschiedliche Weißabgleiche oder Reflexionen verwenden. Instrumentendaten und eine kontrollierte visuelle Bewertung sollten unterschiedliche Teile der Abnahmefrage beantworten.
Repräsentatives Qualifizierungsprotokoll erstellen
Ein belastbares Prüfprotokoll verbindet vier Elemente: Probenidentität, Einwirkung, Messungen und Akzeptanzgrenzen.
- Choose representative specimens. Verwenden Sie Substrate, Beschichtungschargen, Schichtaufbau, Aushärtungs- und Nacharbeitsregeln mit Produktionsabsicht. Schließen Sie genügend Muster ein, um normale Schwankungen sichtbar zu machen, statt sich auf ein ungewöhnlich gutes Einzelteil zu stützen.
- Record the baseline. Erfassen Sie Aussehen, Farbe, Glanz, Haftung und Schichtdicke, soweit die jeweilige Messung anwendbar ist. Kennzeichnen Sie die Messstellen, damit später dieselben Bereiche geprüft werden.
- Apply the defined exposure. Bilden Sie das tatsächliche Temperaturprofil, die Ausrichtung und die Umgebungsbedingungen nach oder grenzen Sie diese konservativ ein.
- Condition and remeasure. Geben Sie an, wie lange das Teil vor jeder Prüfung abkühlt oder sich erholt. Vergleichen Sie jedes Ergebnis mit dem vorab vereinbarten Kriterium.
- Investigate failures and deviations. Dokumentieren Sie fehlerhafte Muster, Prozessabweichungen, Wiederholungsprüfungen sowie jede Material- oder Prozessänderung. Führen Sie eine geänderte Konstruktion nicht mit dem ursprünglichen Ergebnis zusammen.
Betrachten Sie eine dekorative Kugel, die für eine geschlossene Leuchte vorgesehen ist. Ein Labortest in freier Luft kann eine akzeptable Beschichtungstemperatur zeigen, während die geschlossene Leuchte einen höheren Hot Spot in Sockelnähe erzeugt. Wenn das Produkt auch mit dem Sockel nach oben installiert werden kann, kann diese Ausrichtung den inneren Wärmefluss erneut verändern. Die Qualifikationsmatrix sollte diese zulässigen Bedingungen abdecken oder die Ausschlüsse ausdrücklich nennen. Deshalb ist ein einzelner Satz wie ?bis 100 ?C beständig? weniger nützlich als ein reproduzierbarer Betriebsbereich.
Produktion nach der Qualifikation steuern
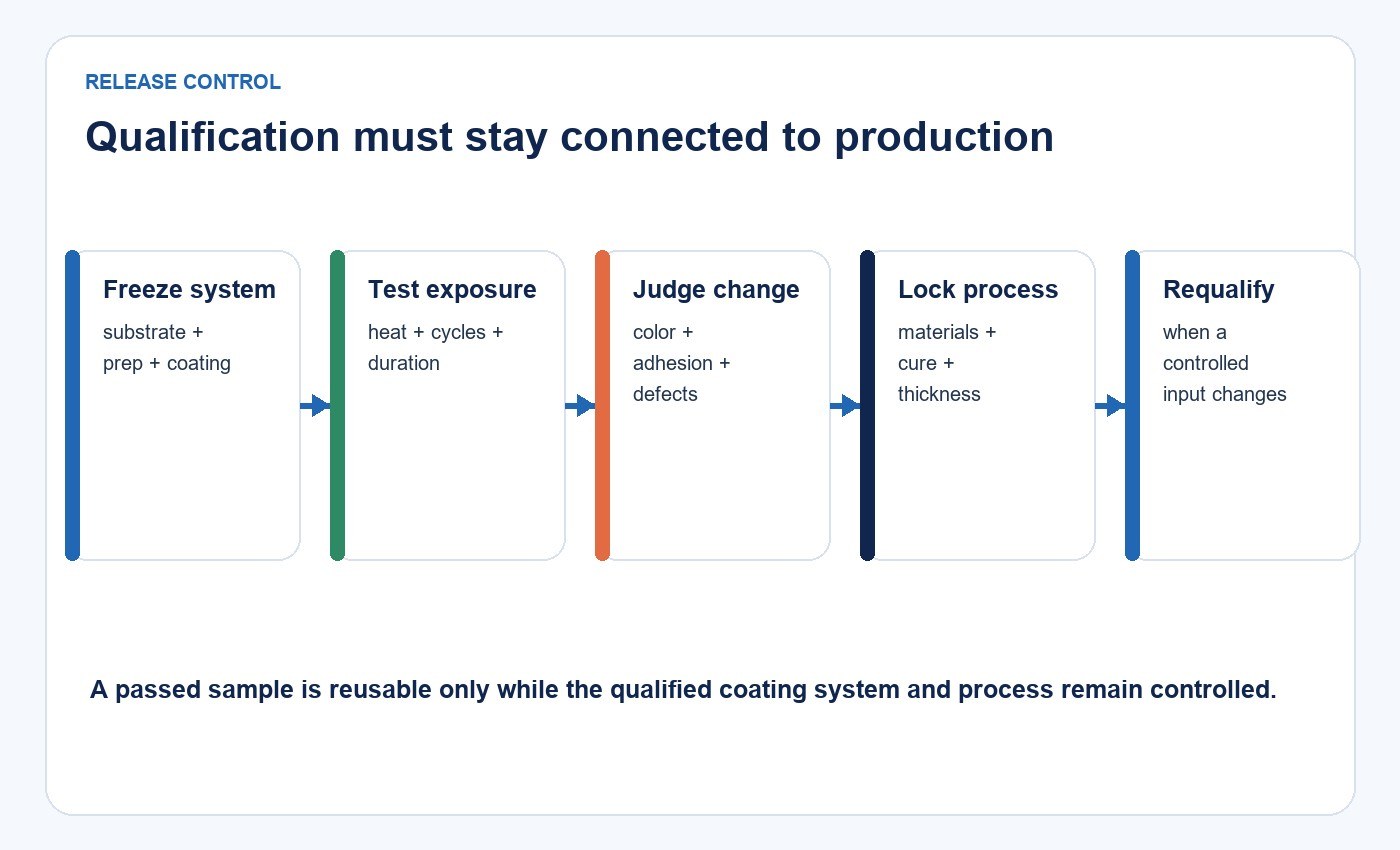
Die Qualifikation beantwortet, ob definierte Prüfmuster definierte Kriterien erfüllt haben. Die Produktionssteuerung fragt, ob spätere Chargen diese Muster weiterhin repräsentieren.
Nützliche Kontrollen können Beschichtungsidentität und Haltbarkeit, Sauberkeit des Substrats, Viskosität oder Feststoffgehalt, soweit relevant, Sprühparameter, Ablüftzeit, Trockenschichtdicke, Aushärtungsprofil, Sichtprüfung und periodische Haftungs- oder Thermikprüfungen umfassen. ?nderungen an Pigment, Bindemittel, Primer, Substrat, Ausrüstung, Aushärtung oder Nacharbeit sollten eine Prüfung auslösen, weil sie das thermische Verhalten verändern können, selbst wenn die sichtbare Farbe zunächst ?bereinstimmt.
Für eine breitere Produktauswahl besuchen Sie die LED bulb category and the Beleuchtungslösung für Wohn- und Dekorationsbereiche. Die Modellauswahl sollte anhand der veröffentlichten Produktdaten und eines repräsentativen Musters erfolgen; dieser Beschichtungsleitfaden ersetzt keines von beiden.
Optische Haltbarkeit von Produktsicherheit getrennt halten
Eine Beschichtung kann haften bleiben und optisch akzeptabel sein, während andere Produktrisiken ungelöst bleiben. Erhöhte Temperatur kann Emissionen, Entflammbarkeit, elektrische Isolierung, Lichtdurchlässigkeit, Klebstoffe oder nahe Komponenten beeinflussen. Die geltenden Anforderungen hängen von Materialposition, Produktkonstruktion und Zielmarkt ab.
Verwenden Sie thermische Beschichtungsprüfungen zur Beantwortung von Beschichtungsfragen. Elektrische, brandschutzbezogene, chemische und produktzertifizierungsbezogene Entscheidungen benötigen eigene anwendbare Normen, erforderlichenfalls qualifizierte Prüfungen und Aufzeichnungen, die an die genaue Konstruktion gebunden sind.
Checkliste für Lieferantennachweise
Vor der Freigabe eines lackierten Leuchtmittels oder einer Lampenkomponente für den Einsatz bei erhöhten Temperaturen sollten folgende Unterlagen angefordert werden:
- genaue Spezifikation von Teil, Substrat und Oberflächenvorbereitung;
- Beschichtungshersteller, Produktcode, Farbe, Primer und Schichtaufbau;
- Ziel-Trockenfilmdicke und Produktionstoleranz;
- Aushärtungsplan und tatsächliche Temperaturaufzeichnung des Teils;
- Temperaturkarte des fertigen Teils und vorgesehener Betriebszyklus;
- Wärmehalte- und Temperaturzyklusprotokoll mit Musteranzahl;
- Fotos vor und nach der Einwirkung sowie Aufzeichnungen zu Haftung, Farbe, Glanz und Defekten;
- Abnahmegrenzen und Behandlung nichtkonformer Muster;
- für die Anwendung erforderliche Umwelt- und Sicherheitsnachweise;
- Produktionsprüfungen, Rückverfolgbarkeit und Regeln für Änderungsmanagement.
Wenn Sie eine Anforderung zur Beschichtungsqualifizierung vorbereiten, Kontaktieren Sie New Lights mit dem Bauteil, Substrat, der Beschichtungsspezifikation, den Betriebsbedingungen und verfügbaren Prüfaufzeichnungen.
Häufig gestellte Fragen
Sind 100°C für eine lackierte Leuchtmittelbeschichtung automatisch zu heiß?
Aus dieser Temperatur allein folgt keine allgemeingültige Schlussfolgerung. Das Ergebnis hängt vom vollständigen Beschichtungssystem, der Expositionsdauer, Zyklen, dem Substrat und der Umgebung ab. Testen Sie repräsentative Teile anhand vereinbarter Kriterien.
Qualifiziert ein Datenblatt für Hochtemperaturlack das fertige Leuchtmittel?
Nein. Es handelt sich um Screening-Nachweise. Bestätigen Sie, was die Lieferantenbewertung bedeutet, und validieren Sie anschließend die spezifizierte Beschichtung, wie sie auf das tatsächliche Teil unter dem thermischen Profil der Lampe aufgebracht ist.
Ist ein 72-hour-Test unter Betrieb ausreichend?
Sie kann frühe Fehler aufdecken, sagt jedoch für sich allein keine langfristige Lebensdauer voraus. Verwenden Sie sie als definierten Screening-Schritt, sofern nicht eine breitere Qualifikation und ein validiertes Beschleunigungsmodell eine langfristigere Schlussfolgerung stützen.
Wie sollte eine Farbveränderung bewertet werden?
Verwenden Sie kontrollierte visuelle Bedingungen und gegebenenfalls instrumentelle Messungen an festen Positionen. Vereinbaren Sie Berechnungsmethode, Messeinstellungen und zulässige Differenz vor der Prüfung.
Warum können Temperaturwechsel Schäden verursachen, wenn konstante Wärme dies nicht tut?
Beschichtung und Substrat können sich unterschiedlich stark ausdehnen und zusammenziehen. Wiederholte Temperaturänderungen können Spannungen aufbauen, die ein Halten bei konstanter Temperatur nicht reproduziert.
Redaktionelle Quellen
- ISO 3248:2016, Lacke und Anstrichstoffe — Bestimmung der Wärmeeinwirkung: https://www.iso.org/standard/64818.html
- ASTM D2485-22, Standardprüfverfahren zur Bewertung von Beschichtungen für Anwendungen bei hohen Temperaturen: https://store.astm.org/d2485-22.html
- ASTM D3359-23, Standardprüfverfahren zur Bewertung der Haftung mittels Klebebandprüfung: https://store.astm.org/standards/d3359
- ASTM D2244-25, Standardverfahren zur Berechnung von Farbtoleranzen und Farbdifferenzen aus instrumentell gemessenen Farbkoordinaten: https://store.astm.org/d2244-25.html